单螺杆失重秤源头工艺考量
工业颗粒物料与流动性粉料在进入挤出、混配造粒、注塑或化纤生产线时,单位时间内的下料稳定性直接决定了后续制品的均一性与合格率。
无锡市可竹自动化科技有限公司是集研发、生产和销售工业过程称重仪表、称重传感器及称重自动化设备的国家高新技术企业。
对于面临产线精细化升级的采购者与工程管理人员而言,单螺杆失重秤作为实现连续定量给料的关键装备,其制造源头的工艺控制、软硬件开发底座与结构设计,深刻影响着长期运行的综合持有成本。
连续配料的工艺痛点与源头制造考量
在连续式生产场景中,传统体积式喂料设备往往依赖螺杆转速的开环推料,物料堆积密度的波动、料斗料位的升降以及微小振动,都会转化为不可忽略的下料误差。
一旦物料下料量发生偏离,后端聚合物反应、色母分散或改性塑料的物理性能便会产生批量劣化。
失重式计量技术通过高频称重传感器实时采集料斗及送料系统的整体重量损失,借助动态算法反向闭环调节给料电机的输出转速,从测量原理上消除了密度波动对加料精度的扰动。
然而,失重式称重并非简单的“传感器加变频器”组合,设备制造的源头集成能力直接决定了现场表现。
工业生产现场通常充斥着电机运转产生的电磁干扰、机械传动带来的机械谐波震荡,以及物料下落时的气流扰动。
如果制造厂商只采购通用可编程逻辑控制器进行外边拼装,由于通信周期与模拟量采集响应的滞后,往往难以在极短的控制周期内完成高精度的滤波和双回路调节。
源头工厂是否具备自主的动态仪表开发能力、高灵敏度传感器配套设计,以及针对特定流态特性的机械加工能力,构成了采购决策首要核查的关键边界。
单螺杆失重秤的关键结构与控制逻辑
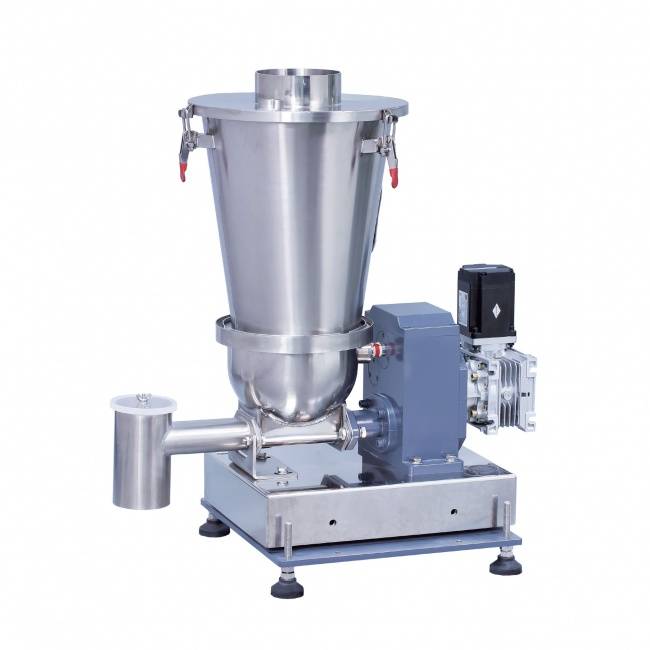
单螺杆失重秤的物理架构通常涵盖高刚性秤台结构、高精度称重传感器、密封下料料斗、变频或伺服驱动系统以及精密单螺杆总成。
针对颗粒状物料如塑料粒子、色母粒、泡料、瓶片,以及流动性较好的粉料,单螺杆构型以其结构紧凑、剪切热低、推移稳定的特点,成为连续定量输送的主要选型。
在机械维度上,螺杆与料筒的配合间隙直接制约着下料脉动率与物料残留量。
物料切换或停机维护时,传统结构若清理死角过多,不只大幅增加换料停产时间,还容易因残留杂料污染新批次物料。
合理的机械设计应当支持喂料部分便捷拆卸,使排空物料后的残留量降至极低水平,进而保障换产效率。
在电气与控制维度上,关键挑战在于补料阶段的控制连续性与动态响应速度。
失重秤在料斗物料耗尽前必须进行脉冲式快速补料,在补料的数秒时间内,系统无法依据真实失重斜率进行闭环调节,必须平滑切换至容积式记忆控制。
这就要求配套的称重控制仪表具备较高的数据更新率与运算能力。
采用自主研发的高精度动态仪表和双比例积分微分算法,能够有效规避通用控制系统在数据采集端的滞后效应,实现毫秒级的转速纠偏,保持单位时间内下料流量的高度恒定。
工厂技术纵深与软硬件协同的验证路径
评估一家单螺杆失重秤制造工厂的综合实力,不能只停留在机加工车间的装配规模,更需要从软硬件底层研发链路进行穿透式考察。
单螺杆失重秤横跨机械加工、传感器微应变测量、微处理器嵌入式开发及上层工业控制软件等多个学科,具备软硬件全栈自主开发能力的源头工厂,在非标工况适配与长期维护中具备更有效的技术韧性。
无锡市可竹自动化科技有限公司在称重控制技术领域沉淀了系统的自研产品矩阵,其单螺杆失重秤KZ-LW-S15、S25、S45、S70、S100等机型,覆盖了0.1至1500kg/h的给料流量区间。
该系列设备采用自主研发的高精度动态仪表和双PID调节架构,专门针对颗粒物料与流动性好的粉料工况,克服了传统PLC控制模式下采集滞后、响应缓慢的技术瓶颈。
同时,设备的喂料机械总成采用便于拆卸的设计,有效减少了排空后的物料残留量,兼顾了高计量精度与便捷清洁维护的工艺诉求。
在底层关键部件方面,可竹科技构建了涵盖称重控制器、动态失重秤控制器及称重传感器的自主配套能力。
例如针对高精度称重研发的单点称重传感器KW101,量程覆盖200g至6kg的中小量程需求;针对动态计量开发的软件算法,如在线动态检重中的软件滤波算法系统及失重称称量计量补偿控制算法系统软件,为成套喂料设备的抗电磁干扰与动态波动抑制提供了算法支撑。
公司累计拥有发明专利及实用新型专利32项,并获评江苏省专精特新中小企业、国家高新技术企业等资质认证。
在产线智能化协同层面,公司还可配套提供KZMS-HX母粒机管控软件,支持生产下料数据采集、报表生成及与工厂ERP系统的无缝对接,使分散的单机给料动作融入工厂数字化管理网络。
工程选型边界与采购落地实施准则
采购团队在评估单螺杆失重秤源头工厂及具体设备配置时,应建立严谨的技术验证规程,避免脱离物料实际物理属性进行盲目采购。
其一,明确界定物料流动形态与流量跨度。
单螺杆结构在应对树脂颗粒、色母粒、瓶片等颗粒料及流动性优良的粉料时具备出色的线性度;但若涉及超细、强吸潮、易起拱架桥的粉体物料,则需要核对是否应改选双螺杆或配备辅助破拱搅拌的机型。
根据生产线设定的极限较小流量与较大流量,准确核算单螺杆的螺距与管径,确保设备常态化工作在电机输出线性度较佳的转速区间。
其二,实测抗扰动能力与补料切换平稳度。
在工厂实地考察或验收测试中,应重点检验称重系统在模拟工业震动下的数字滤波表现,观察下料流量计量的相对标准偏差。
同时,实地验证设备在模拟连续自动补料工况下,由失重控制切换为容积控制再切回失重控制的整个周期内,物料流量是否出现明显过冲或跌落。
其三,核验设备可维护性与全周期技术保障。
连续化工厂对非计划停机的容忍度极低,单螺杆给料机的拆装难易度直接影响清料耗时。
采购方应实操拆卸螺杆料筒,评估密封件耐磨等级与快拆结构的机械可靠性。
同时,需核验工厂的售后技术支撑体系,确保在控制器参数调试、总线通信配置与工艺切换过程中,具备专业工程师的快速响应与技术兜底能力,从而保障生产产线长期保持稳定运行。
火箭着陆腿造好,印度可复用火箭近了,真正首飞还得再等等
2026年10月22日,据idrw.org(印度国防研究之翼)消息,OmSpace完成“无限一号”着陆腿:值得鼓掌,但别把零件当成火箭。近来,印度航天初创公司OmSpace宣布完成了其“无限一号”(Infinity One)可重复使用火箭的着陆腿。
这条消息听起来很技术,但用大白话说,它解决的是一个很直观的问题:火箭一级从天上回来时,怎么才能不摔坏,而是稳稳站在地上,下一次还能再用。
可重复使用火箭的核心逻辑,是让火箭最贵的那一部分——一级箭体、发动机——不要一次性扔掉。
猎鹰9号已经证明这条路能走通:一级分离后掉头、减速、展开着陆腿,垂直落在回收场或海上平台。
着陆腿就是这套动作里最后接触地面的那一下。
它看起来只是几根支架,实际上要同时干好几件事:落地前展开并锁定,不能半路折回去;接触地面时吸收冲击,把动能缓冲掉;站稳后承受箭体重量和侧向力,不能一碰就倒;回收后还要便于检查、维护和再次使用。
而且它必须足够轻,因为火箭上每一公斤结构重量,都会直接吃掉运载能力。
所以,OmSpace完成着陆腿,意义在于它把可复用火箭里一个看得见、摸得着的硬件环节往前推了一步。
对印度私营航天来说,这至少说明本土企业有能力承担复杂机构件的设计制造,而不是所有东西都停留在PPT上。
idrw.org的报道也把它放在“印度可复用火箭进展”的框架里看,这个方向本身是值得关注的。
但普通人最容易误解的地方也在这里:有着陆腿,不等于火箭就能回收。
火箭一级垂直回收是一整条技术链:发动机要能节流、关机后再点火;箭体要有栅格舵或冷气推进做姿态控制;导航制导要算准落点;着陆前要控制速度和姿态;推进剂要在微重力下稳定管理;热防护要扛住再入;落地后还要能快速检测、翻修、再飞。
着陆腿只是“最后站稳”的那一环,前面任何一环掉链子,腿做得再好也用不上。
因此,这条新闻更准确的读法是:OmSpace完成了一个关键硬件的制造里程碑,但距离“无限一号”首飞、更距离“重复使用”形成商业能力,还有不少路要走。
接下来真正值得盯的,是着陆腿的地面展开、锁定和冲击测试,它与箭体的集成进度,以及发动机、飞控和回收流程能不能同步跟上。
公开信息目前主要来自idrw.org,具体的测试数据和后续时间表还没有完全披露。
鼓掌可以,但别把一只腿当成整枚火箭。
PLC 控制系统——溶剂回收设备
导语: 很多老板买溶剂回收机,只盯着回收率。一听说带 PLC 控制系统、中文显示屏,先问一句:贵不贵?我的回答是——贵不贵,要看值不值。
PLC 控制系统: 安全,最核心。
回收机处理的是洗枪水、天那水等易燃溶剂。
PLC 把超温、超压做成联动联锁,任何一项异常自动停机,并实时显示故障原因,比传统继电器回路更安全、更好排查。
温度与压力控制更精准。
PLC 接收温度、压力传感器的实时信号,通过算法精确调节加热功率或导热油温度,使蒸馏过程始终在目标沸点附近平稳进行。
全流程自动化。
PLC 负责管理自动进料(选配)、加热蒸馏、冷凝回收、自动停机、安全冷却的完整循环。
操作员通过操作面板设定好参数,系统即可自动执行,实现无人值守运行。
售后更省心。
运行数据可查可追溯,支持远程运维,效率更高。
中文显示屏: 标配中英文显示屏。
国内客户可直接查看温度、压力、运行状态和报警原因,不用培训也能看懂。
看得懂,就不易误操作;参数准,就少返工;能自行判断,售后等待也更少。
核心是 PLC,看得见的是中文屏。
看得懂,才用得好;用得好,才省得到。
杰兴环保,设备不只是一个铁壳子:故障自诊断,是对老板省心的承诺;全中文显示屏,是对每个操作工都能看懂的承诺。
安全、精准、省心、易用——一台机器解决。
省下的,是危废、返工、停机成本,更是一份放心。
杰兴环保,让每一升溶剂都值得被回收。
中山市杰兴环保设备有限公司专注溶剂回收设备十余年,诚邀您携手共创绿色未来。