全灰积木怎样展现压迫感?这座鬼怪圣殿的诡异感简直溢出屏幕!
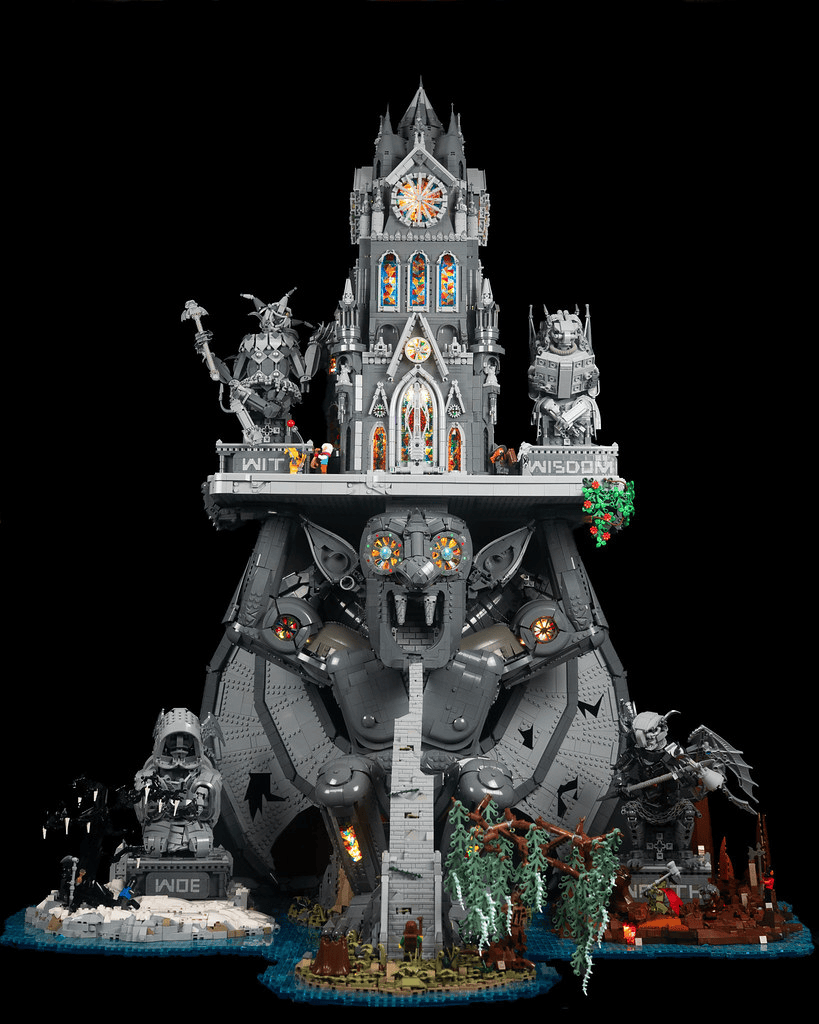
玩家 Matt Margini 最近完成了一件体量很大的乐高奇幻场景。
中央是一尊张嘴呲牙的巨型石像鬼,双臂向上托举,姿态很有压迫感。
两侧还有四尊较小的石像,后方是一座教堂建筑。
顺着中央斜坡往下看,站着一个小人仔,刚好给了整件作品一个比例参照。
四尊石像,四种含义
中央巨像之外,两侧的石像各有设定。
高处的两尊分别代表智慧与机敏。
这两尊雕像本身已经足够完整,头部、身体和装饰用到了不少零件妙用。


冒险者想要抵达上方,必须先经过另外两尊——悲苦与愤怒。
这两尊的造型更有压迫感,面部和身体姿态都带着明显的情绪表达。
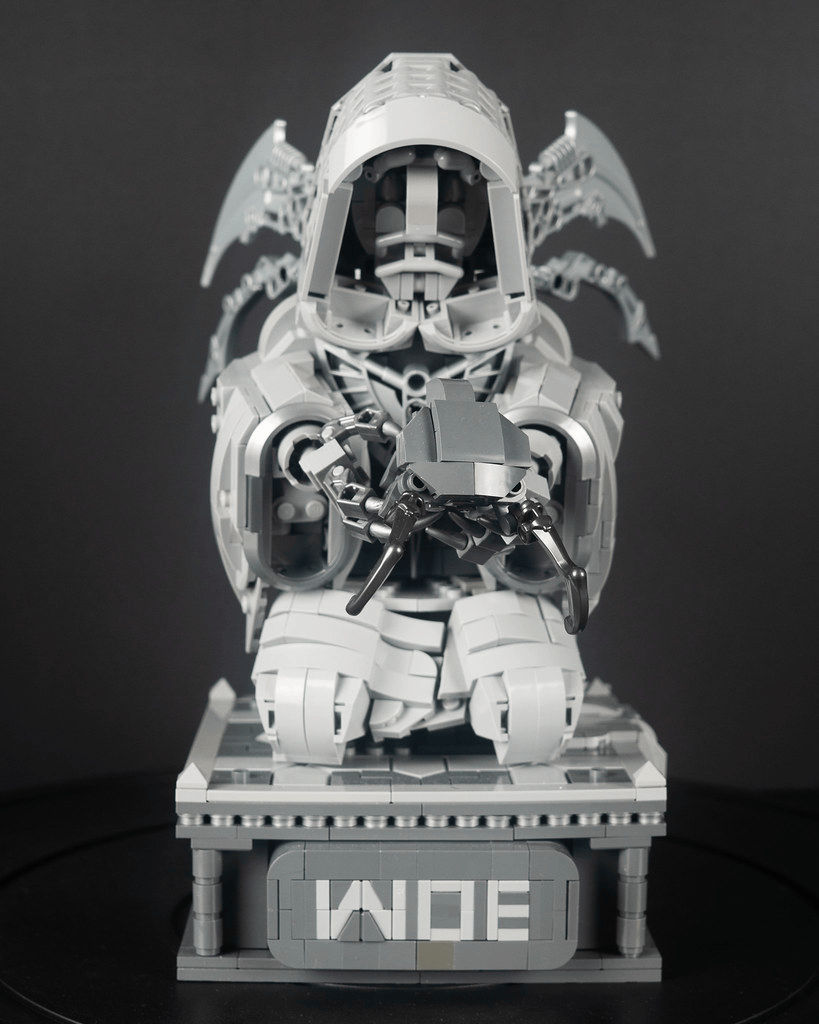
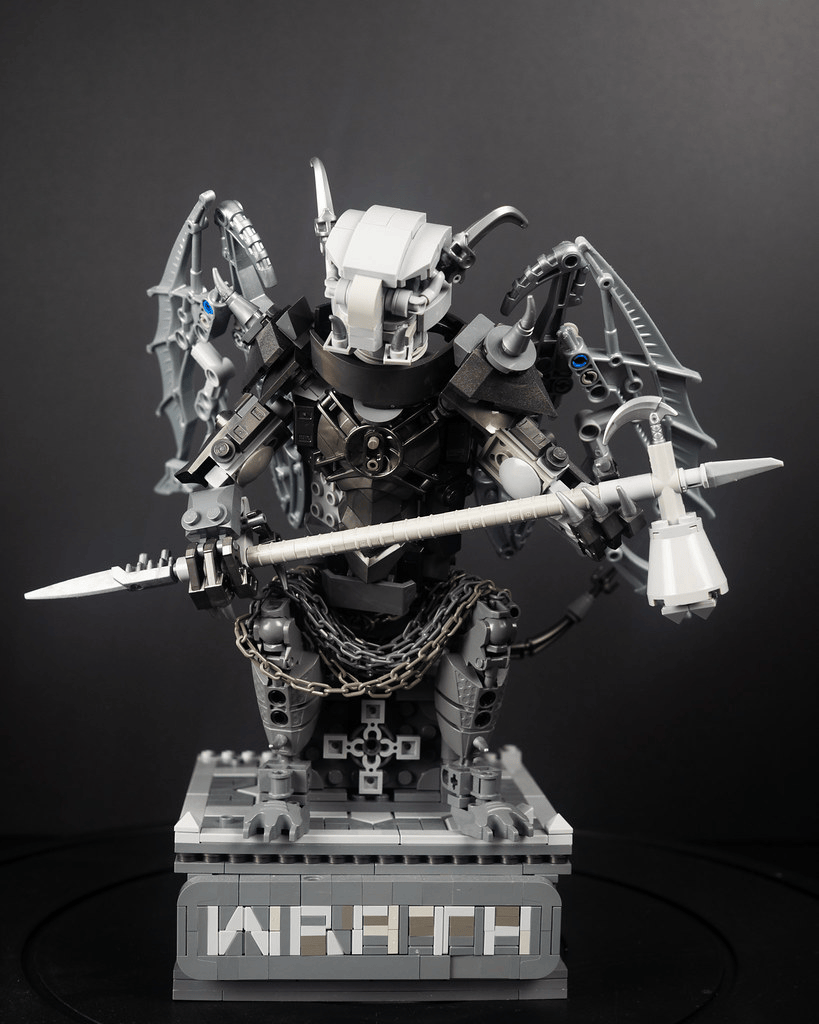
整件作品几乎全灰
大部分零件都采用了灰色系,旧灰色和蓝灰色混在一起用。
两种灰色放在一起有细微色差,用在石像和建筑上反而更像不同年代的石材,不会让大面积灰色表面显得太平。
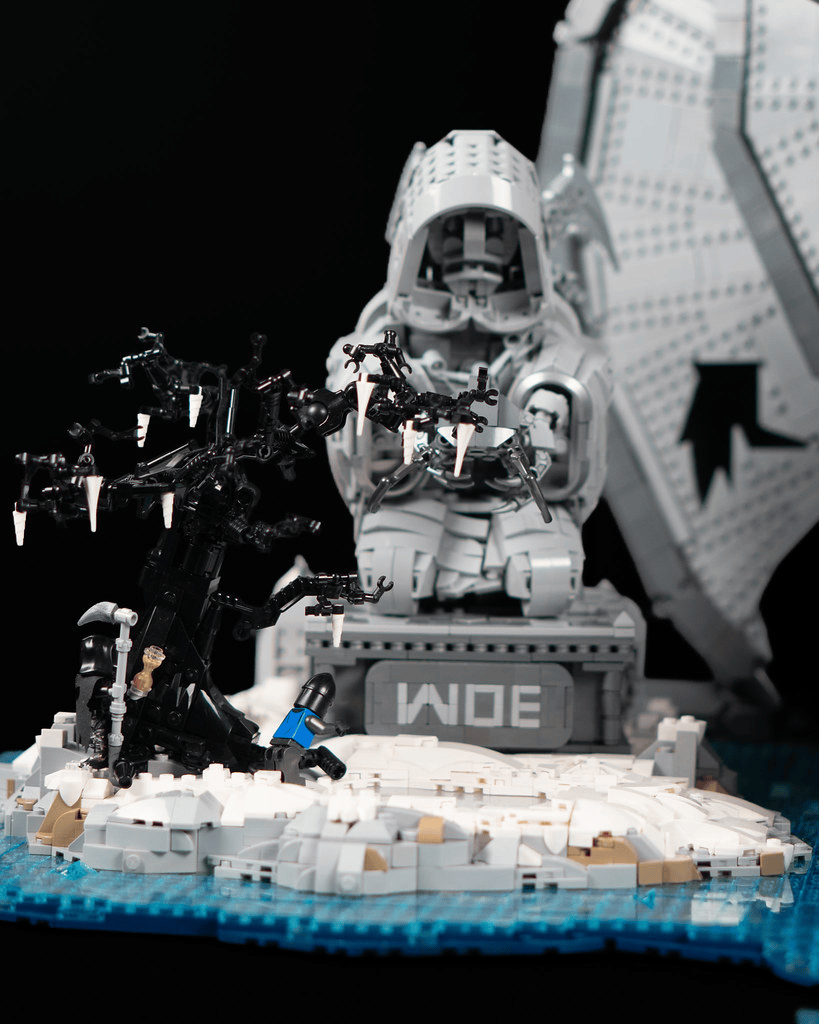
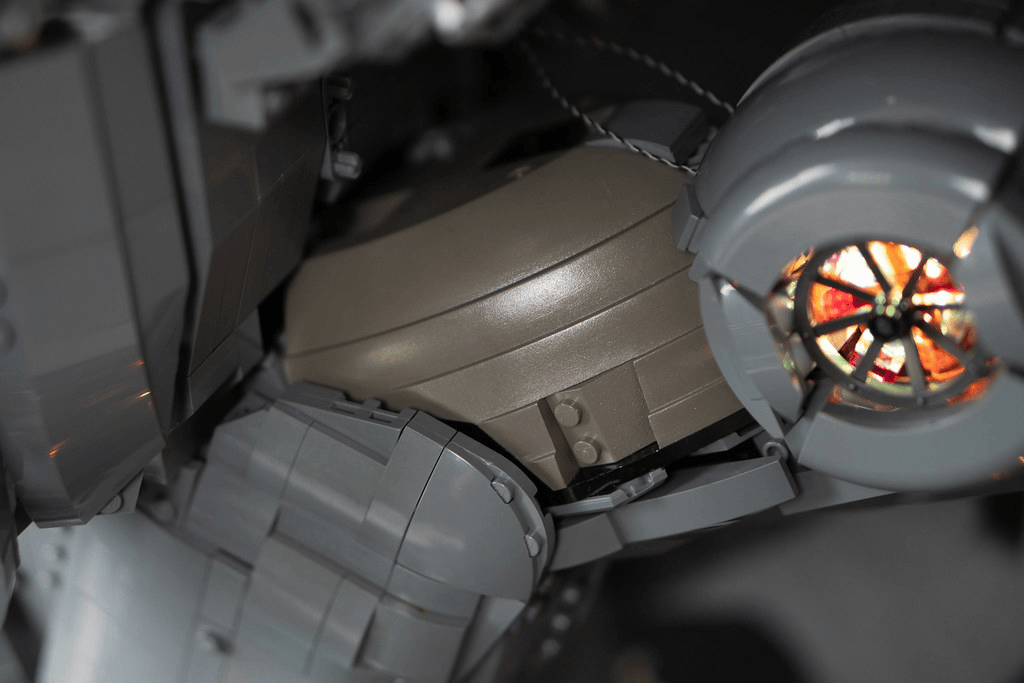
中央巨像最大,两侧四尊石像依次排开,斜坡从下往上把视线带向教堂,最后用建筑收住整个场景。
石像用了不少零件妙用
这种大面积灰色的场景,最怕的就是雕像之间拉不开区别。
Matt 在几尊石像上用了不少不常见的零件组合,尤其是头部、手臂和装饰部分,没有完全按照常规砖块堆砌的方式来做。
一些小零件被拿来表现牙齿、五官和盔甲结构。
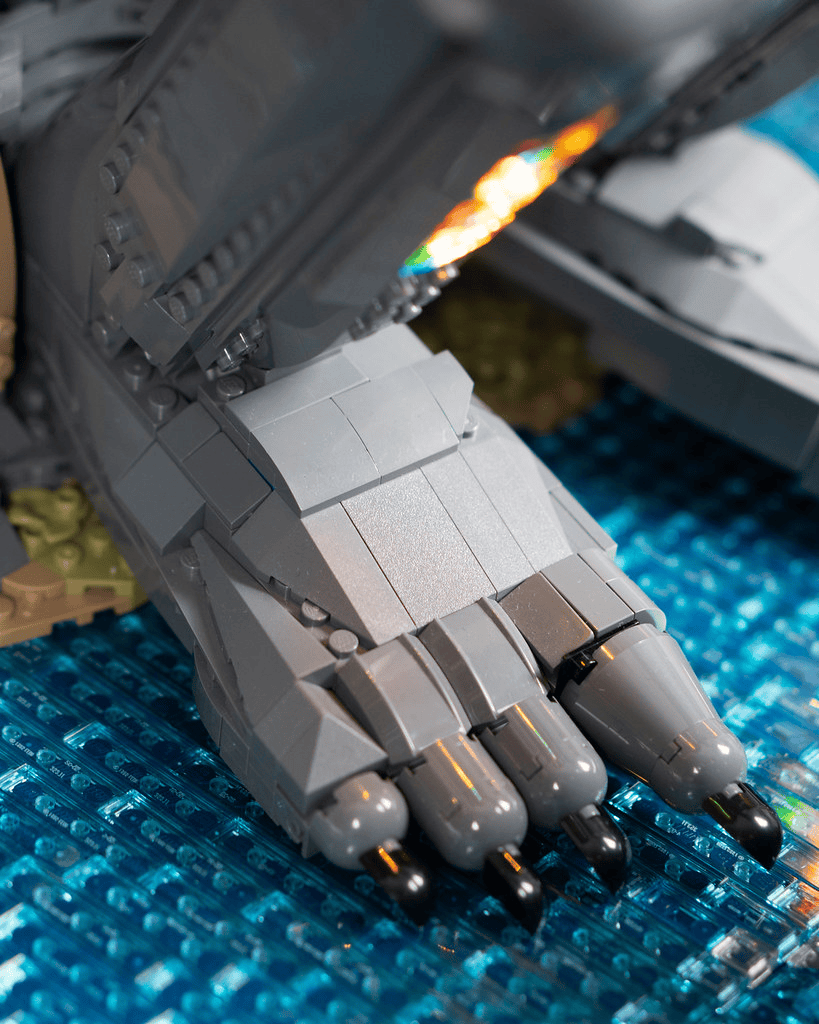
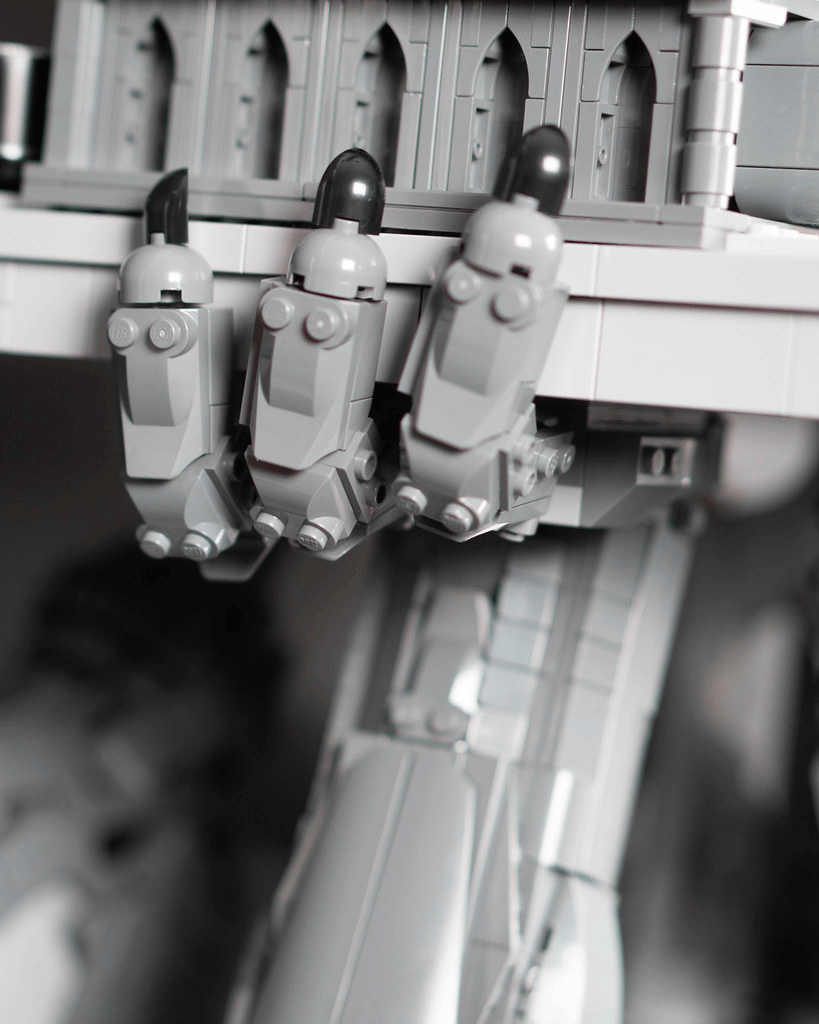
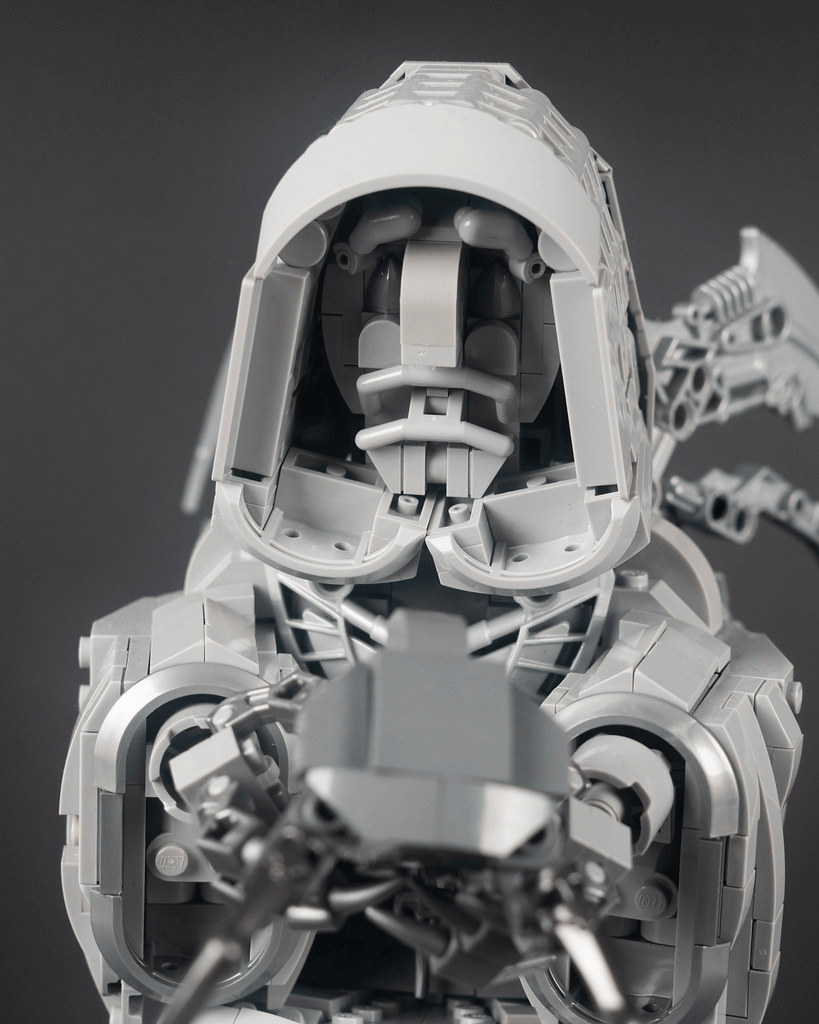
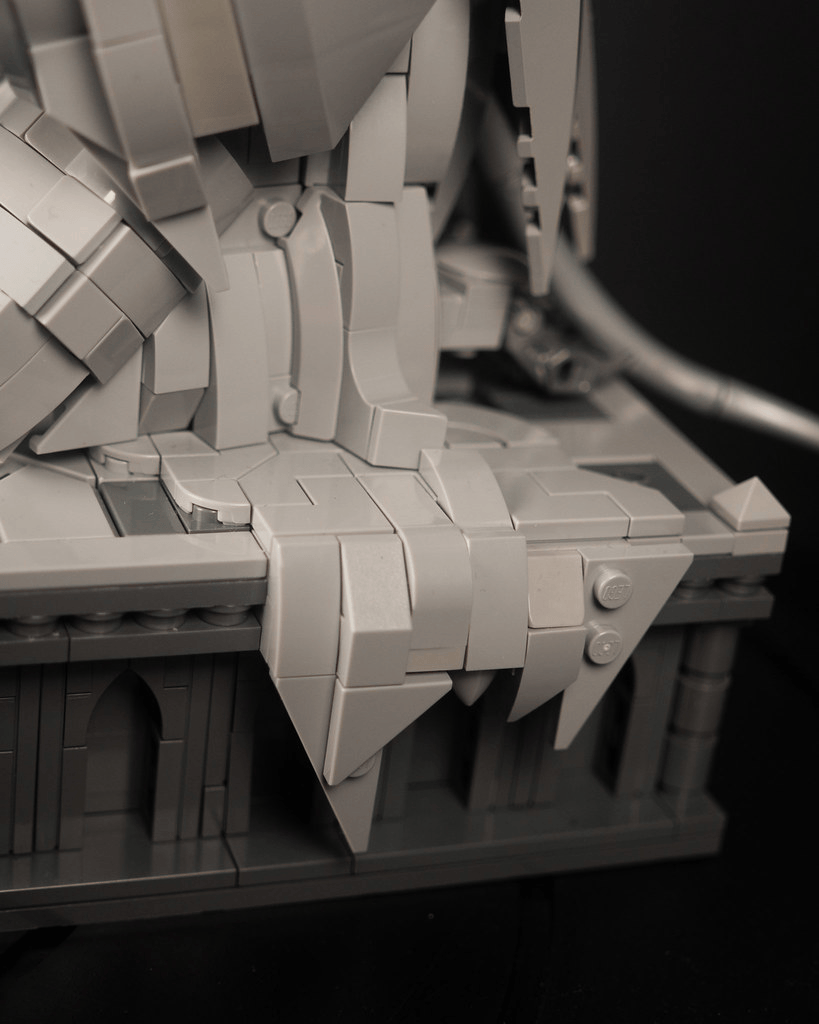
对喜欢城堡、地下城和奇幻题材 MOC 的玩家来说,这些局部比单纯看场景规模更有参考价值。
一个小人仔点明了尺寸
下方那个小人仔在整件作品里占比很小,但作用明显。
没有它的话,中央石像和教堂的实际体量不容易判断。
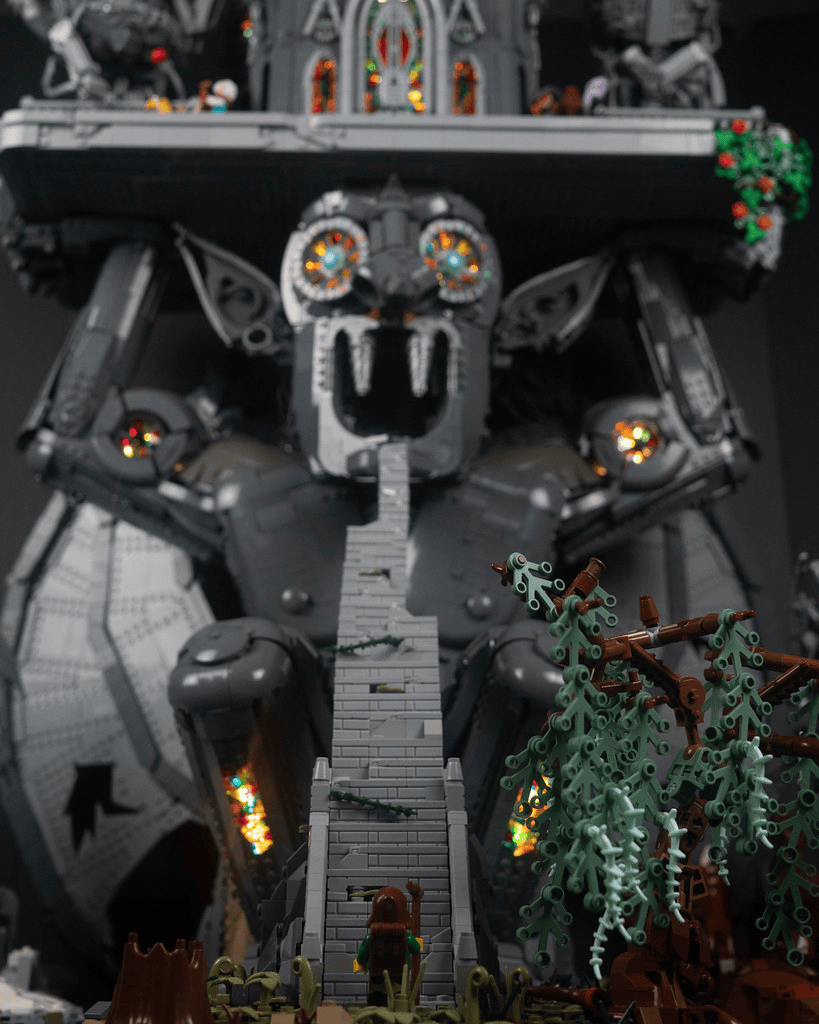
这也是大型 MOC 里常用的方法。
全灰场景更考验构图
用鲜艳颜色的话,不同区域自然能区分开。
而主体长期停留在灰色范围内,构图和结构就显得更重要。
巨型石像位于中央,四尊石像分列两侧,斜坡贯穿上下,教堂收住后方。
几个主要部分的位置关系很清楚,即使颜色相近也不会混在一起。
对于喜欢做城堡废墟、石雕神殿或者暗黑奇幻场景的玩家来说,这种搭法相当值得参考。
而 Matt 的这件作品也再次证明了一件事:有时候,限制颜色的范围,反而能让积木本身的语言更加清晰。
国少3-3战平巴林:红牌与逆境中展现的韧性
在10月21日进行的海湾杯小组赛中,中国国少队以3-3的比分被巴林队逼平,尽管三场比赛斩获7个进球,依然在积分榜上稳居第一,但球队的状况却并不乐观。关键的两张红牌让这场比赛充满了争议与遗憾,也让即将到来的与阿联酋的生死战充满了悬念。
赛前背景:小组赛的高压环境 这场比赛是在海湾杯的小组赛阶段进行的,时间节点恰逢中国国少队的“试炼”期。
张耀坤执教的球队在小组前两轮表现出色,取得两连胜,以小组第一的身份进入与巴林的较量。
然而,球队面临的挑战不只是场上的对手,更包括不断增多的伤病与停赛。
技术解析:进攻的多样性与防线的脆弱 在与巴林的比赛中,中国队一度以3-1领先,展现了极强的进攻火力。
杨宸硕在第56分钟的远射可谓是一记世界波,完美地将球送入死角。
然而,比赛的转折点出现在第70分钟,巴林的祖海尔通过头球将比分缩小为3-2,接着第82分钟,彭显宸因犯规被罚下,送给对手点球,祖海尔将点球罚进,最终将比分扳平。
在整个比赛中,中国队的进攻由多名球员贡献,刘凯源、袁博涵、彭显宸、杨苡欢、刘靖磊、杨宸硕等6名不同球员都曾进球,展现了球队的深度与多样性。
然而,防线却因两张红牌遭到重创,尤其是彭显宸和冀政浩的停赛,给即将到来的与阿联酋的比赛带来了极大的不确定性。
人物故事:年轻球员的成长与挑战 中国国少队的表现不仅仅是战术上的成功,更是年轻球员们在逆境中成长的缩影。
彭显宸在赛前被寄予厚望,然而在关键时刻却因红牌离场,让人感到惋惜。
相对而言,刘靖磊在这场比赛中展现了不俗的个人能力,成功打入反超进球,成为了球队的关键人物之一。
此外,球队的韧性在于即使在被红牌减员的情况下,依然能够保持进攻的积极性,展现出顽强拼搏的精神。
正如张耀坤所说,海湾杯的任务是考察球员,而这场比赛无疑为年轻球员们提供了一个锻炼的机会。
赛事影响:小组赛的复杂局面 目前中国队在小组赛中以7分领跑,但与阿联酋的末轮较量却充满了变数。
阿联酋在首轮表现出色,是中国队的主要竞争对手。
考虑到红牌停赛的影响,中国队将不得不调整阵容,以应对这一挑战。
如果中国队能够在与阿联酋的比赛中打平,将基本锁定小组第一,然而若输掉比赛,则需要依赖净胜球的计算。
这场比赛不仅是对球队战术的考验,更是对年轻球员心理素质的挑战。
结语:期待年轻球员的反弹 在未来的比赛中,中国国少队需要继续发挥他们的进攻优势,并在防守端做出相应的调整。
面对阿联酋,球队必须团结一致,克服红牌带来的困难,争取在小组赛中继续保持领先。
这场与巴林的3-3平局,虽然让人感到惋惜,但也展现了年轻球员们在逆境中奋勇拼搏的精神。
期待他们能在末轮比赛中再次展现出顽强的斗志,为中国足球的未来打下坚实的基础。
航空发动机零件CNC加工厂家推荐:薄壁件变形怎么控
叶轮越整体,残余应力越无处可去。航空发动机的叶轮、机匣、安装边环大多用镍基高温合金和钛合金。
这两类材料切起来硬,叶轮叶片薄到 0.3mm 时,刀具让刀量就有 0.05–0.1mm,直接吃掉一半尺寸公差。
更麻烦的是残余应力,锻件内部应力释放之后,机匣圆度能漂 0.02–0.1mm。
这种变形装机几百小时才显现,等发现时零件已经在客户台架上转了很久,拆机返修的人工比零件本身贵。
伟迈特CNC加工看这类件,顺序和多数人反着来。
先看毛坯的材料状态和残余应力窗口,再定五轴刀路,去应力工序留到收尾谈。
底下的产能是这套判断能落地的支撑:三大基地合计 14,000㎡,180 台 CNC 设备,其中 25 台五轴联动加工中心占 14%。
五轴对整体叶轮的价值是一次装夹把叶片和轮毂都做完,少一次装夹就少一次圆度漂移。
应力这东西,得先从毛坯那一步算起。
航空发动机零件CNC加工的难点在哪 航空发动机零件CNC加工的难点,集中在薄壁、难切材料和应力变形三处。
镍基高温合金的切削速度只有 30–50m/min,铝合金能到 200–400m/min,差了五六倍。
刀具在这种材料上磨损快,每刃寿命 15–40 分钟,铝件能切数小时。
这就把单件节拍拉长,一件整体叶轮往往要 4–8 小时连续走刀,设备被占住就转不动别的活,报价时这部分工时绕不开。
薄壁件第二个难点在夹不住。
机匣壁厚 1.5–3mm,直径 200–600mm,一夹就扁,径向跳动能到 0.05–0.15mm。
叶片更夸张,0.3–0.8mm 的薄刃在切削力下会颤,振纹直接爬上叶面。
这两类变形一个来自装夹、一个来自切削振动,治法不同。
伟迈特CNC加工在这类件上把工序拆成粗开槽、半精留余量、精铣三道。
粗开槽用大切深把应力层先去掉一层,半精留 0.2–0.5mm 余量给精铣。
留余量是为了让应力释放有空间,不然后处理时叶片会扭。
三区排产里打样区 12 台专做这类试制,不碰量产、不排队,客户当天就能看到首件。
难切材料还要单独算刀具成本。
镍基件单件刀具消耗是铝件的数倍,这部分在报价单里要单列,不能混进工时里藏起来。
表面完整性是难加工材料的暗坑。
镍基件铣完若留下拉应力层,深度 0.05–0.1mm,在 300–500℃ 工况下会诱发微裂纹。
这层靠肉眼看不出,要测表层应力和晶相,普通抽检抓不到,关键件得做破坏性抽检。
合格率是这类件的隐形门槛。
镍基件首件合格率常低于铝件,原因是应力释放不可见。
一片叶轮报废,材料加刀具要 800–2000 元,所以粗加工后先去应力再精修,比赌一把划算。
把难点摊开讲,下一节先说叶轮的刀路怎么走。
叶轮CNC加工的五轴刀路如何走 叶轮CNC加工的五轴刀路,核心是让刀具轴线始终贴着叶片法向,避开薄壁让刀。
整体叶轮叶片薄到 0.3–0.8mm,离心叶轮常见 7–15 片。
五轴联动让球头刀顺着叶片型面走,切削点始终保持小切深,单刀深 0.1–0.3mm。
这样叶片根部受力小,不会振。
若用三轴硬铣,刀具要从轮毂侧面逼近,刀杆长、刚性差,振纹就爬上叶面,精铣留的余量白费。
刀路行距也卡着表面质量。
叶片型面留 0.1–0.3mm 精铣余量,球头刀行距取 0.2–0.5mm,行距大了留刀痕,小了走刀时间翻倍。
叶轮叶根转接处是应力集中区,刀具圆弧半径选 2–3mm,转角留不出圆角就会裂。
这些参数在编程阶段就要和结构图一起核。
叶尖间隙牵动整机性能。
整体叶轮叶尖留 0.3–0.8mm 余量给后道磨抛,间隙每大 0.1mm,喘振裕度掉 2–3%。
叶片型面精度不是单纯尺寸问题,它直接决定气动效率。
整体叶轮做完要测残余不平衡量。
单件允许 0.5–2g·mm,超了整机振动大。
这步在五轴工序外另做,用动平衡机打点去重,去重位置避开叶片薄区 0.5mm 以下。
球头刀磨损要盯。
镍基件一把刀走 15–40 分钟就得换,叶片数 7–15 片时全程要换 2–4 把刀。
换刀点设在叶根,避免在叶型中段留接刀痕。
伟迈特CNC加工有 25 台五轴联动加工中心,DMG、Mazak、Makino 都有。
整体叶轮一次装夹能完成轮毂、叶片、轮缘,省下 3–5 次翻面装夹。
每件省下的装夹时间约 30–60 分钟,更重要的是少一次装夹少一次累积误差,叶片型面的一致性能稳住,叶尖间隙才均匀。
给一个判断口径。
叶片型面按 0.02mm 做,配测量机抽检,单件加工费比三轴分步高约 20%,但省了工装和翻面。
批量 50 件以内选五轴一次成形更划算,超过 200 件才值得评估专用夹具把成本摊平。
这条路径适合叶轮、叶盘这类回转体薄壁件。
叶轮说完,机匣那种大直径薄壁环,变形逻辑又不一样,得换一套装夹思路。
机匣CNC加工的薄壁变形怎么控 机匣CNC加工的薄壁变形,靠的是软爪分压和余量对称去除,不是靠夹更紧。
机匣壁厚常做 1.5–3mm,直径 200–600mm。
薄壁环一夹就扁,径向跳动能到 0.05–0.15mm。
硬三爪夹会留夹痕,得用软爪加分段支撑,把夹紧力从一点散到整圈。
支撑环做成分段式,每段托 30–60mm 弧长,环整体受力才均匀,夹痕也浅。
余量要对称去。
一面多切 0.1mm,应力释放后那一面就往里凹 0.03–0.08mm。
所以粗精分开,每面留 0.15–0.3mm,分两层铣,让应力边释放边校正。
这一步慢,但比装机后返修便宜得多,返修要拆整机,台架小时费比零件贵。
焊接机匣比整体机匣多一道焊接收缩。
环缝焊完圆度能跑 0.1–0.3mm,得先焊后精车。
焊前留 1–2mm 余量,收缩量按线膨胀系数估算,不锈钢约 0.012mm/℃·m,焊区 800℃ 时每米伸缩近 10mm,全靠余量兜底。
伟迈特CNC加工在打样区 12 台设备上先做夹持仿真,夹点位和支撑环一起定,客户急件能进弹性区的 20% 预留产能,不占量产专线。
仿真把夹紧力和切削力叠加算一遍,预判哪一段会鼓,提前在程序里留补偿量,首件就少走弯路。
机匣圆度按 0.02mm 控制,配 Mitutoyo 量具全检,单件夹具开发费 3000–8000 元,批量过 100 件摊平。
小批 20 件以内用通用软爪,不加开发费。
这类薄壁环适合用弹性区排产,插单不占量产区 143 台,量产节奏不被打乱。
还有一招对付特薄壁。
壁厚低于 1.5mm 的环,可以在内腔灌低熔点合金或蜡做临时支撑,铣完再溶掉。
这法子多一道工序,但能把径向跳动压到 0.02mm 以内,适合样件阶段抢精度,量产阶段再换永久工装。
变形控住之后,另一个变量是材料本身好不好切,这决定刀路和节拍的下限。
难加工材料CNC加工该选什么刀 难加工材料CNC加工选刀,看的是材料硬度和导热,不是看刀贵不贵。
镍基高温合金导热差,热量全堆在刀尖,得用涂层硬质合金或陶瓷刀,线速度压在 30–50m/min。
钛合金怕热,速度能到 40–80m/min,但每齿进给要小,0.05–0.12mm/齿。
不锈钢 17-4PH 黏刀,得用锋利槽型加大冷却。
三种材料的切削窗口差出一倍多,选错刀整批都得重来,刀片钱反而是小事。
切削参数要算材料去除率。
去除率等于切深乘进给乘转速,镍基件去除率只有铝件的三分之一左右。
同样一件叶轮,镍基要比铝多花两三倍走刀时间,这就是报价里工时的来源。
客户比价时容易只看单件价,忽略材料把工时拉长了,账算不平。
伟迈特CNC加工在 DFM 阶段就把材料牌号和刀具方案一起定。
工程师占比超过 35%,这类评审不用外包给外部。
材料状态也写进报告,锻件和铸件的余量基准不同,锻件应力深 0.1–0.3mm,铸件更浅但要先清砂,不然表面硬皮会崩刀,刀具寿命直接减半。
刀选对了,应力这关还得单独过,因为它和刀具是两条线,谁也替代不了谁,去应力不归切削参数管。
航空发动机零件CNC加工残余应力怎么消 航空发动机零件CNC加工的残余应力,靠时效和分层去除,不能靠一刀铣完。
锻件内部残余应力在 200–600MPa,机加工把外层去掉后,内部应力失衡,零件会慢慢扭。
振动时效 20–40 分钟能把应力降到 80–150MPa,原理是让零件在共振频率 50–200Hz 下微振,把高应力区的位错松一松。
热时效更彻底,铝合金 200–350℃ 保温 4–8 小时,镍基要更高。
分层的意思是粗加工后先去一次应力,精加工再留薄余量。
如果一刀铣到尺寸,外层应力刚释放,零件当晚就扭,第二天量圆度已经超了。
伟迈特CNC加工把去应力放在粗加工之后、精加工之前,让应力先释放再精修,精铣余量只留 0.1–0.2mm,精修那一层应力浅,扭动量小,尺寸才兜得住。
深冷是另一道选择。
铝合金件放到 -196℃ 液氮里 2–4 小时,残余应力再降一截,尺寸更稳定。
这法子适合对变形零容忍的计量件,代价是多一道低温工序和相应周转。
还有一道是表面处理补尺寸稳定层。
东莞分厂专做表面处理,化学镀镍和硬质阳极能在机加工后补一层。
膜厚按用途选,阳极氧化 8–15μm,硬质能到 25–50μm,对配合尺寸有影响,图纸上要标清楚基准面,不然镀完装不进去,整批得返修。
去应力这道工序,振动时效单件加 200–500 元,批量过 50 件摊平。
热时效设备占用 4–8 小时,适合大货档 20–30 天的件。
残余应力不消的件,装机后圆度漂移 0.02–0.1mm,售后返修成本比这道工序高得多,这是伟迈特CNC加工坚持先去应力的原因。
应力测出来才算闭环。
盲孔法在零件表面钻 0.1mm 浅孔,释放量反推应力值,这步在关键件上要做,不能凭手感说消干净了,客户审核要这份数据。
应力释放有时间表。
热时效后零件要缓冷 2–3 小时,急冷会引入新应力,前功尽弃。
这步在工艺卡上要写死冷却速率,不能凭经验快冷,否则尺寸又漂回去。
应力消完,环类零件的圆度还得单独保,尤其安装边和密封面那几道尺寸。
环类零件CNC加工圆度如何保证 环类零件CNC加工的圆度,靠一次装夹车削加在线测量,不靠事后硬校。
机匣环、安装边环直径 200–600mm,圆度要求 0.02mm。
一次装夹用数控车床把内外圆和端面都做完,避免二次装夹的偏心。
伟迈特CNC加工的精密数控车床配 0.005mm 级定位,磨床圆度能到 0.001mm、Ra0.2μm,适合密封面收尾,这是三轴铣完补不出来的光洁度,密封靠它封住。
圆度怎么量也有口径。
偏摆仪测的是径向跳动,和真圆度差一截。
测量机打 12–24 个点拟合圆,才能读到 0.005mm 以内。
图纸上要写清是跳动还是真圆度,不然供应商报跳动、客户端卡真圆,两个数对不上就扯皮。
基准面选止口还是端面,也得标,否则量出来谁都不服谁。
密封面对粗糙度敏感。
机匣法兰密封面 Ra 从 0.8μm 收到 0.4μm,气体泄漏率能降一个数量级。
这靠磨床收尾,不是铣能解决的,铣完留下的刀纹会成泄漏通道。
止口基准选错,圆度数据全错。
机匣以止口定位时,止口圆度要先做到 0.01mm 以内,否则传给测量机的基准本身就偏,后面全白测。
三坐标复测是卡圆度的一环。
ZEISS 加海克斯康 3 台,精度 0.0015mm,环件圆度能定量到 0.005mm 以内。
12 道品控全程卡,SPC 实时盯趋势,CPK 能稳在 1.33,材料 100% 可追溯。
客户来料复测能对到同一基准,不用再猜数据来源,争议少一大半。
这套检测配置的意义在批量。
环件一上量,单件圆度波动会被 SPC 抓出来,伟迈特CNC加工在 IATF 16949 体系下能出 CPK、PPAP 文件,客户审核时不用临时补记录,年审一次过,省下不少对接时间。
圆度保住,剩下的问题是多少批量该走哪条工艺,这决定单件成本能不能摊平。
航空发动机零件CNC加工批量工艺怎么定 航空发动机零件CNC加工的批量工艺,看年用量和变更频率,不看出单价。
1–20 件走五轴打样性价比高,伟迈特CNC加工打样档 3–5 天、加急 24–48h。
20–200 件走柔性产线,弹性区 25 台留 20% 产能接插单。
200 件以上进量产区 143 台专线,标准档 10–15 天、大货 20–30 天。
准时交付率 97%,一次交验合格率 99.8%,连续 36 个月无批量退货,这是批量件敢压单价的底。
给一个总账算法。
五轴打样单件贵,但免开模。
量产能把单件成本压 30–50%,前提是设计冻结。
年用量在 300 件上下波动,就把两套都算一遍。
伟迈特CNC加工接这类单通常建议先打样验证装配,等订单稳定在 150 件以上再转量产,样件阶段改图代价低,比量产后再动夹具便宜得多。
流程是这样:DFM 评审、备料、编程工装、粗精加工、表处配套、三坐标复测、保护包装。
备料是工序里耗时多的一步,难加工材料库存当天通常能定,真正拖周期的是毛坯备料和去应力两道,这两项在报价前就讲清,不会中途加价。
难加工材料若不在库,外购锻棒要 7–15 天,这比加工本身更拖周期。
打样前先确认毛坯状态,能省掉一段空等,常备牌号在库时打样才跟得上。
选工艺这步想清楚,后面报价和打样就能少走弯路,尤其试验件转量产那道坎,设计没冻结就量产,模具夹具白做,改一次停一整条线。
FAQ Q1:航空发动机零件能用铝件替代减重吗? A: 看部位温度。
伟迈特CNC加工的做法是先确认零件工作温度,200℃ 以下非承力件可用铝合金减重 40–50%,高温区必须镍基或钛。
材料温度窗口过不去,我们不会建议减料。
真正决定重量的往往是结构拓扑,不是材料替换。
Q2:为什么不同厂家叶轮报价差很多? A: 差别在五轴设备和检测配置。
伟迈特CNC加工报价含三坐标全尺寸报告和 12 道品控记录。
不含这部分的低价,多半靠抽检验证,批量一致性有风险。
比价时把「有没有全尺寸报告」和「圆度公差多少」当必答项。
Q3:难加工材料打样周期真的要 3–5 天吗? A: 打样档是 3–5 天,加急 24–48h。
伟迈特CNC加工打样区 12 台不碰量产、不排队,材料在库、图纸冻结的件能走加急。
真正拖周期的是毛坯备料和去应力工序,这两项在报价前就讲清,不会中途加价。
Q4:小批量试验件值得做去应力处理吗? A: 值得,尤其涡喷试验件。
伟迈特CNC加工在粗加工后做振动时效 20–40 分钟,单件加 200–500 元。
不做的话装机后圆度漂移 0.02–0.1mm,台架试验数据会失真,返工比这道工序贵好几倍。